Para sacar un tornillo barrido o quebrado sin arruinar la rosca hembra se debe aplicar uno de estos 5 métodos de taller según el estado del perno: hacer una ranura plana con minitorno si la cabeza asoma, clavar una punta Torx en huellas Allen zafadas, perforar al centro con mecha de cobalto y usar un extractor cónico helicoidal (cola de chancho), soldar una tuerca con MIG sobre el vástago cortado al ras, o aplicar choque térmico con soplete y penetrante para aflojar tornillos gripados por óxido.
src="https://buloneraalvear.online/media/photos/banners/hero_extractor_tornillo_roto.png"
alt="Extracción de tornillo partido mediante extractor cónico de rosca izquierda en taller mecánico industrial"
width="1280"
height="720"
fetchpriority="high"
class="w-full h-auto object-cover rounded-t-xl"
>
Extracción mecánica de precisión: el extractor helicoidal de rosca izquierda se clava en el núcleo taladrado para desatornillar a contramano.
Pocas situaciones generan tanta frustración en el taller como el chasquido seco de un bulón partiéndose al ras del block o la punta del destornillador zafando en redondo sobre una cabeza clavada. El instinto común es atacar la pieza a los golpes o usar mechas de mala calidad que terminan desviándose y perforando el cuerpo de la pieza matriz.
En Bulonera Alvear vemos a diario roscas que terminan destruidas por falta de técnica y herramientas adecuadas. A continuación, te explicamos el paso a paso de cada procedimiento y la tabla de brocas guía recomendada para salvar la rosca madre.
Matriz de Decisión: ¿Qué método usar según el problema?
| Situación del Tornillo | Método Recomendado | Herramienta Necesaria | Riesgo para la Pieza |
|---|---|---|---|
| Huella redondeada (Phillips / Allen) | Clavar Torx o ranurado plano | Punta Torx + martillo / Minitorno | Mínimo |
| Vástago cortado con muñón visible | Soldar tuerca sobre el vástago | Soldadora MIG / Electrodo + Tuerca | Bajo |
| Bulón quebrado al ras o embutido | Extractor cónico de rosca izquierda | Mecha cobalto + Extractor macho | Medio (requiere centrado) |
| Clavado por óxido o pegamento trabarroscas | Choque térmico + Penetrante | Soplete gas butano + Aflojatodo | Bajo |
Método 1: Huella redondeada (El truco de la punta Torx y la ranura)
Cuando la impronta hexagonal interior de un tornillo Allen o la cruz de un Phillips se zafó por completo pero la cabeza sigue en su lugar:
El truco de la punta Torx (para Allen barridos): Tomá una punta Torx de un tamaño ligeramente superior al orificio deformado (por ejemplo, una punta T30 o T40 sobre un Allen de 5 mm). Introducila a la fuerza con golpes firmes de martillo. Las estrías afiladas de la Torx tallarán nuevos canales en el acero, permitiendo desajustar con una llave crique sin patinar.
Corte de ranura recta (para cabezas planas o redondas): Con un disco de corte fino (1 mm) montado en amoladora angular o minitorno tipo Dremel, hacé una ranura recta profunda en el centro de la cabeza. Luego utilizá un destornillador plano de hoja ancha con mango golpeador o un destornillador de impacto manual para desclavar el apriete.
Para conocer en detalle la resistencia de cada huella y evitar deformaciones a futuro, revisá nuestra guía sobre cabezas e improntas de tornillos.
Método 2: Extractor cónico de rosca izquierda ("Cola de chancho")
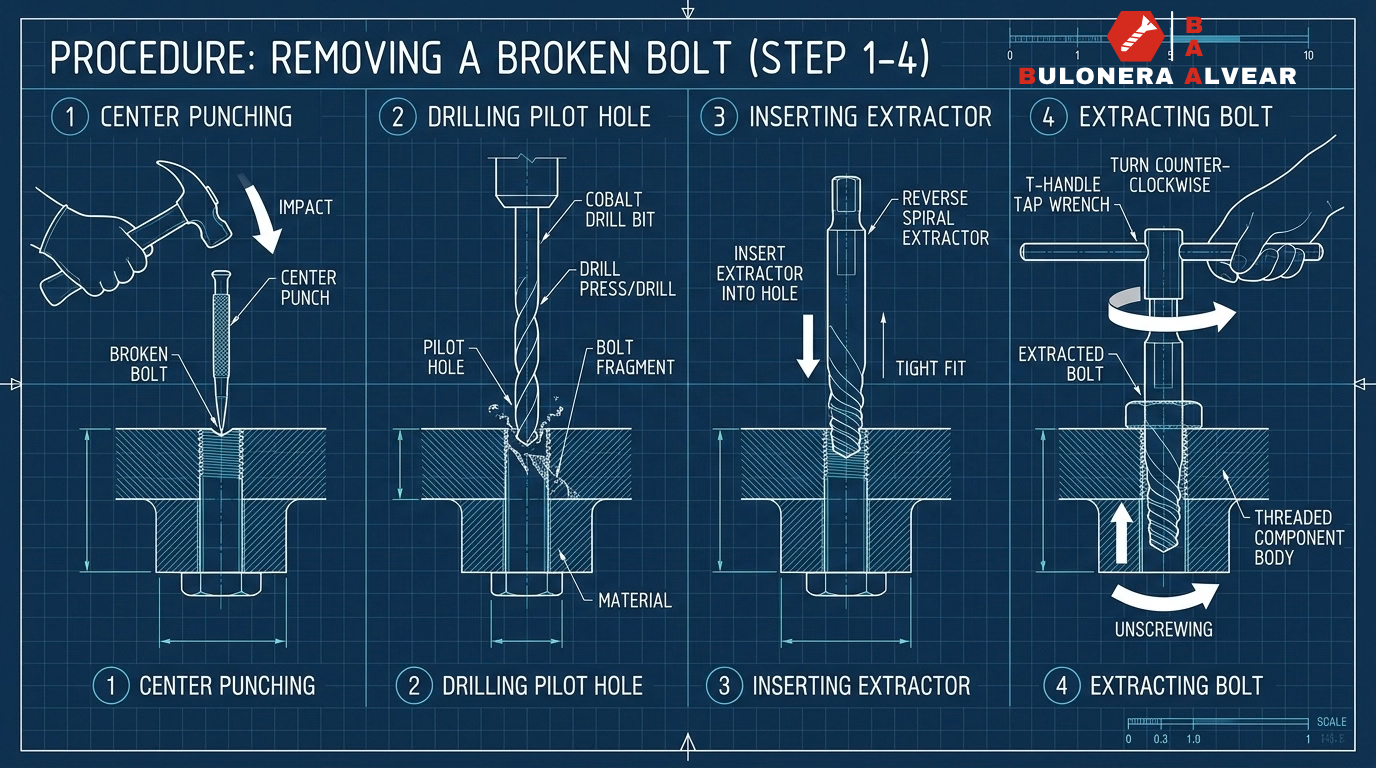
Es la técnica estándar cuando el tornillo se partió al ras de la pieza o por debajo de la superficie. Su principio es sencillo: tiene una hélice cónica con sentido de giro antihorario que se clava en el interior del perno y lo desatornilla al girar a la izquierda:
Aplanar la superficie rota: Si el quiebre dejó una superficie irregular, aplanala con lima o fresa para que la broca no se desvíe hacia los lados.
Graneteado centrado (Paso innegociable): Con un punzón de marcar (granete) y un golpe certero de martillo, marcá el centro geométrico exacto del perno. Si taladrás fuera del centro, perforarás la rosca hembra de la pieza.
Perforación guía con mecha de cobalto: Los tornillos de dureza media o alta (como los bulones 8.8 o 10.9) destemplan y queman las mechas comunes de acero rápido HSS. Usá mechas con aleación de Cobalto al 5% (HSS-Co) con taladro a bajas revoluciones y unas gotas de aceite soluble o corte.
Inserción del extractor: Introducí el extractor macho con una llave bandeador o maneral en T. Giralo en sentido antihorario a mano; a medida que entra, se clava con fuerza hasta que el tornillo quebrado comienza a girar y sale de su alojamiento.
src="https://buloneraalvear.online/media/photos/banners/infografia_pasos_extractor_tornillo.png"
alt="Esquema técnico de 4 pasos para usar extractores de tornillo: graneteado, perforación guía con cobalto, inserción y giro antihorario"
width="1280"
height="720"
loading="lazy"
decoding="async"
class="w-full h-auto object-contain rounded-t-xl"
>
Protocolo de 4 pasos para extracción con cola de chancho: centrado, perforación de guía, inserción y giro a izquierdas.
Tabla de correspondencia: Medida de bulón vs. Mecha vs. Extractor
| Tornillo Roto (Métrica) | Tornillo Roto (Pulgadas) | Diámetro Mecha Guía | Número de Extractor |
|---|---|---|---|
| M4 – M6 | 1/8" – 1/4" | 2.5 mm | Extractor Nº 1 |
| M6 – M8 | 1/4" – 5/16" | 3.5 mm | Extractor Nº 2 |
| M8 – M11 | 5/16" – 7/16" | 4.5 mm | Extractor Nº 3 |
| M11 – M14 | 7/16" – 9/16" | 6.0 mm | Extractor Nº 4 |
| M14 – M18 | 9/16" – 3/4" | 8.0 mm | Extractor Nº 5 |
Método 3: Soldar una tuerca (El método definitivo de taller)
Es el recurso más efectivo para bulones de mayor tamaño (M8 en adelante) cortados al ras en blocks de fundición o placas gruesas:
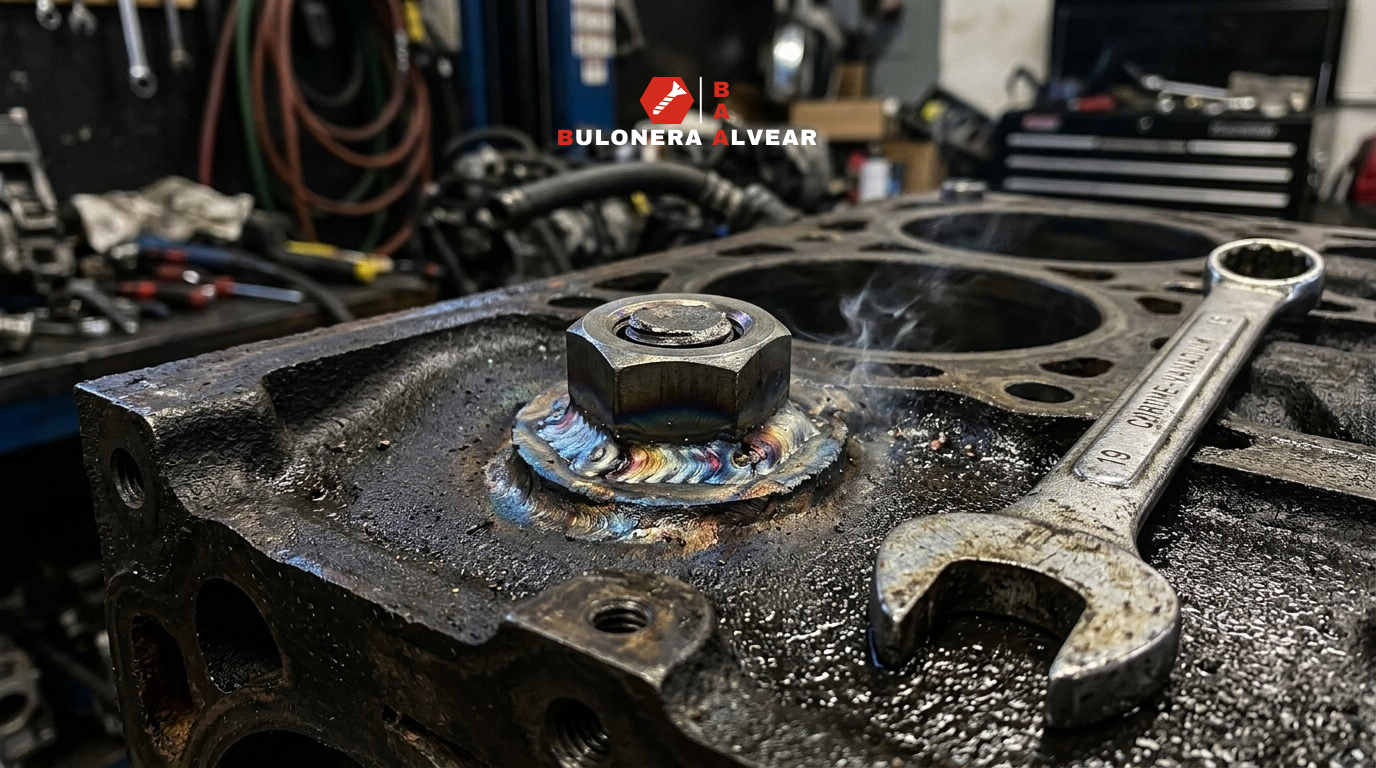
- Colocá sobre el muñón roto una tuerca de diámetro interno similar o ligeramente menor al bulón partido.
- Con una soldadora MIG/MAG o con electrodo fino (ej: básico 7018 o electrodo especial para fundición/inoxidable), rellená el centro de la tuerca fundiendo el cordón de soldadura contra el núcleo del tornillo roto.
- El calor hace el 80% del trabajo: El choque térmico extremo dilata el bulón de forma transversal, rompe los cristales de óxido del fondo de la rosca y quema restos de trabas químicas.
- Dejá enfriar durante 2 a 3 minutos hasta que el rojo cereza desaparezca, aplicá aceite penetrante y desenroscá la tuerca con una llave fija o tubo hexagonal corriente.
src="https://buloneraalvear.online/media/photos/banners/soldadura_tuerca_perno_roto.png"
alt="Tuerca hexagonal soldada sobre muñón de tornillo quebrado en block de motor con temple térmico visible y llave de apriete"
width="1280"
height="720"
loading="lazy"
decoding="async"
class="w-full h-auto object-cover rounded-t-xl"
>
Dilatación térmica por soldadura: el calor extremo quema el óxido y los trabarroscas antes de retirar el muñón con llave fija.
Métodos 4 y 5: Choque térmico y repaso con macho
Método 4: Dilatación con soplete y golpe seco: En el clima húmedo del NEA, el óxido de hierro expande los filetes hasta trabar el tornillo en frío. Calentá la zona periférica (el alojamiento hembra) con un soplete portátil de butano para que se dilate más rápido que el perno. Aplicá penetrante en aerosol y asestá un golpe seco con un botador sobre la cabeza del perno para desclavar las tensiones.
Método 5: Repaso con macho de roscar (Limpieza final): Una vez retirado el tornillo roto, nunca armes el nuevo perno directamente. Pasá un macho de roscar del paso exacto lubricado con aceite para remover virutas y costras de óxido residuales. Podés consultar los pasos de rosca en nuestra guía sobre roscas mecánicas para no falsear tu proyecto.
Herramientas de Extracción y Repuestos en Resistencia
¿Se te cortó un perno en plena jornada de trabajo? En Bulonera Alvear disponemos de juegos de extractores cónicos de acero cromo vanadio, mechas de cobalto para bulonería templada 8.8 y 10.9, aerosoles penetrantes y machos de roscar métricos y en pulgadas. Te asesoramos en el mostrador para que salves tu pieza sin gastar de más. Emitimos Factura A y B.
Preguntas Frecuentes sobre Tornillos Rotos
¿Por qué se rompen los extractores cola de chancho y cómo evitarlo?
Los extractores son de acero templado muy duro pero frágil a la torsión lateral. Si usás un extractor demasiado fino para el diámetro del bulón, hacés fuerza en palanca torcida o taladraste fuera de centro, el extractor se partirá adentro del perno, empeorando el problema. Mantené siempre el maneral perfectamente alineado.
¿Sirve una mecha común de ferretería para taladrar un bulón roto 8.8?
No. Las mechas comunes de acero rápido HSS estándar tienen una dureza similar a un tornillo tratado térmicamente (8.8, 10.9 o Grado 5), por lo que perderán el filo de inmediato por fricción. Es imprescindible utilizar mechas con 5% de cobalto (HSS-Co) a bajas RPM y con refrigerante.
¿Cómo aflojar un tornillo pegado con Loctite o sellador de rosca fuerte?
Los fijadores anaeróbicos de alta resistencia (rojos) requieren temperatura localizada para desnaturalizar el polímero. Calentá la unión con pistola de calor industrial o soplete a más de 200 °C durante 60 a 90 segundos; el pegamento se degradará a polvo y el tornillo saldrá con esfuerzo normal.